
SEARCH
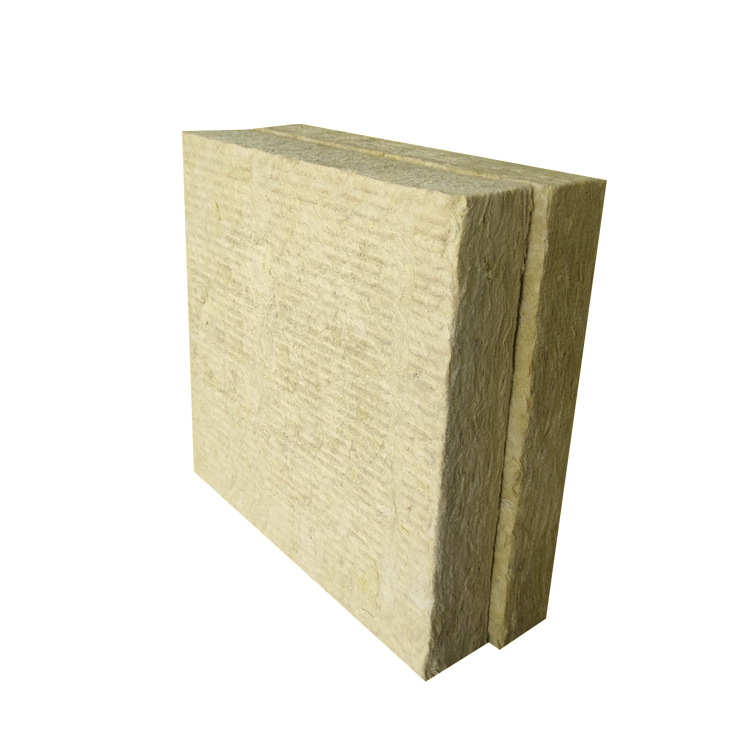
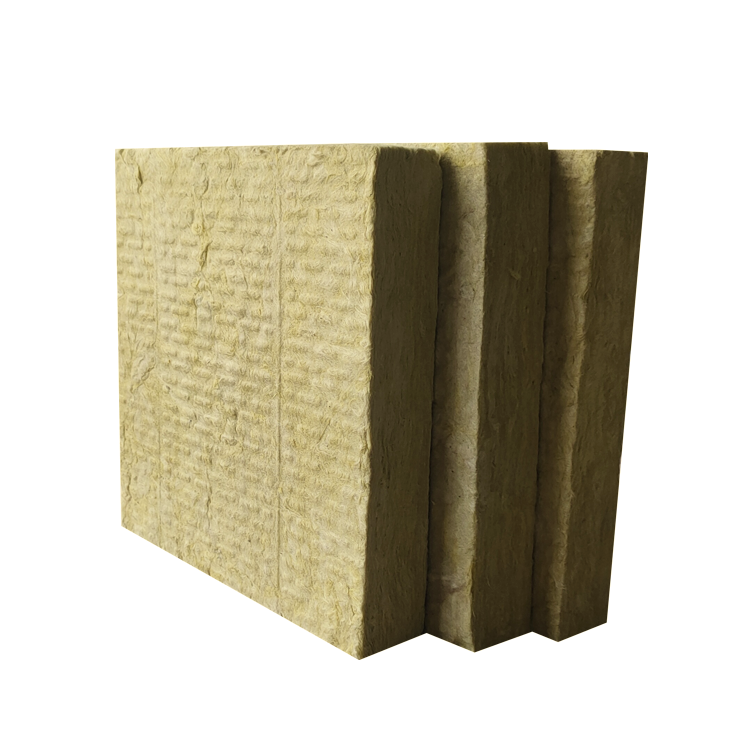
一块岩棉板拿在手里,硬、平、不掉角。这手感不是吹的,是生产线一道道做出来的。
原料先入炉。玄武岩、高炉矿渣按比例混,进冲天炉熔到一千四五百度,化成岩浆。熔得好不好,直接决定纤维细不细、板子纯不纯。杂质多的料,烧出来板面坑洼,后面再压也平不了。
岩浆出了炉,离心机甩成丝。高速辊把岩浆拉成几微米细纤维,像棉花糖的丝,但是耐得住高温。纤维越细越均匀,板子手感越密实,保温也越稳。
接下来是摆锤布棉,这步决定板子硬不硬。纤维喷上粘结剂,落到摆锤机上左右摆动铺层,一层层交叉叠,不像直铺那样顺一个方向软。交叉铺出来的棉胎,纵横都吃劲,抗压和抗拉都上来。板状外观、材质紧密结实,根子在这道工序。
三维针刺或固化把层压牢。棉胎进固化炉,高温让粘结剂交联,纤维互相咬住。有的线再加三维针刺,上下穿插,层间不分层。出来的板刚性好、不滑落,立面挂上去不往下溜,高层风大日子也稳。
表面平整靠收尾这道工序。固化完的板进双面打磨或压光,把起伏压平,板面棱角清。装完墙面直、远看一条线。开发商爱这点,交付观感好,旧改翻新也显新。
密度偏差±10靠计量稳。生产线按目标密度配棉、称重、调速,标80的实际控制在72到88之间。偏差大了板子松紧不一,现场裁切掉角、锚固松动。好工艺把单值卡在±10内,进场抽一块秤,差太多就退。
热荷重收缩温度也连着工艺。粘结剂种类和固化温度定死了板子多少度开始缩。普通立面挑大于等于500那档,靠近热源的挑大于等于600。配料和炉温没控好,热荷重上不去,立面受热就翘边。
有机物含量压到4.0以内,靠少加粘结剂加精准喷涂。粘多了板子沉、烟毒大,粘少了层不牢掉渣。工艺平衡在这,烧起来少烟少毒,医院学校卡这指标才站得住。
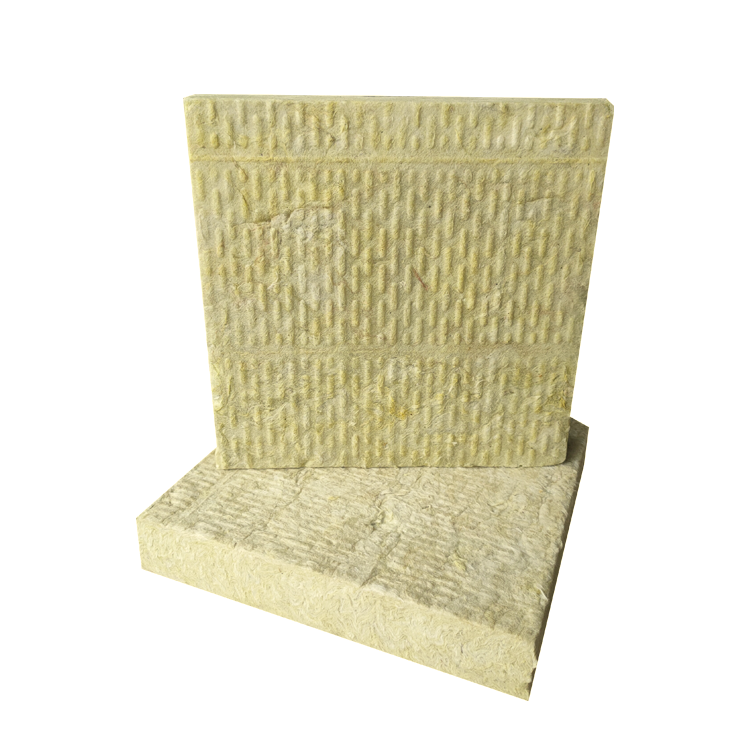
导热系数70度下小于等于零点零四三,靠纤维细、孔隙匀。纤维粗了、铺层松了,空气对流多,导热就上去。细纤维加交叉铺层把静止空气锁住,隔热才稳。
尺寸模数也来自产线。1.2乘0.6和1.2乘1.2两种,切割刀按模数走,边齐不飞屑。下单前按墙面排模数,废料少缝隙少。
读懂这套工艺,挑板就不抓瞎。硬不硬看摆锤交叉铺,平不平看压光,稳不稳看固化和偏差,扛不扛热看粘结剂和炉温,安不安全看A1和低有机。参数背后都是产线上的实在活。
现场有人拿松散棉顶替板子,结果一压就瘪、一挂就垂。板子的硬和平,是交叉铺加固化给的底子,散棉没有这道工序,比不了。
验收也看工艺痕迹。好板切面纤维交叉密、无分层,手压回弹慢、边角不掉渣。差的板一压一个坑,切面顺丝分层,锚固一拉就松。进场抽一块掰开看,工艺好坏一目了然。
采购别只比单价。同标密度,摆锤交叉铺的比直铺的硬,三维固化的比单固化的稳,这些藏在工艺里,单价差一点,现场表现差一截。问清产线是摆锤还是直铺、固化几道,比砍价实在。
读懂这套工艺,挑板心里有底。硬看交叉铺,平看压光,稳看固化和偏差,耐热看粘结剂和炉温,安全看A1和低有机。参数背后都是产线上的实在活。
 18565454573